发表时间: 2026-10-12 09:47:28
作者: 石化设备安全运维服务网
浏览: 13
热高压分离器入口法兰密封槽开裂原因分析及措施研究
作者:魏孔瑜 ¹,文晓龙 ²,史雷城 ²
单位:1. 浙江石油化工有限公司,浙江舟山 316200;2. 甘肃蓝科石化高新装备股份有限公司,甘肃兰州 730070
来源:《石油化工设备》2026 年第 4 期
文章摘要:为解决某炼厂浆态床渣油加氢装置热高压分离器入口法兰密封槽开裂问题,采用宏观检查、化学成分分析、力学性能测试、断口分析、硬度检测、金相组织分析等试验方法,结合有限元应力分析、原料及结焦物组分检测,对开裂法兰进行全面失效分析。结果表明,法兰母材及堆焊层材质合格,力学性能、硬度均符合设计及相关标准要求。螺栓安装预紧力过大,导致密封槽底部倒角区域应力集中,堆焊层金属发生屈服,介质及结集物中集聚的氯离子形成腐蚀环境,二者协同作用引发氯离子应力腐蚀开裂,裂纹呈树枝状、以穿晶开裂为主,少量沿晶开裂。最终,采取法兰修复与更换、降低螺栓预紧力至 1 150 kN、停工彻底机械清焦等针对性措施,实施后设备运行半年无异常,同类装置推广应用后效果良好。
关键词:热高压分离器;密封槽;裂纹;螺栓预紧力;应力腐蚀开裂
热高压分离器是某炼厂浆态床渣油加氢装置的核心设备,主要作用是对反应产物进行气液分离,该装置共有 3 台热高压分离器,采用并联布置方式。装置于 2022 年 5 月正式投入使用,运行至 2024 年 10 月,其中 1 台热高压分离器入口本体接管法兰密封面出现间断性少量渣油渗出现象,检修过程中发现 3 台热高压分离器的入口本体法兰密封槽底部均存在不同程度的裂纹,其中最严重的 1 台设备本体接管法兰密封槽根部裂纹深度达 8 mm,配对法兰密封槽根部裂纹深度达 50 mm。3 台热高压分离器运行期间均未出现超温、超压等异常工况。发现裂纹后,现场对本体法兰裂纹进行打磨消除并堆焊修复,对配对法兰进行整体更换,同时对原开裂法兰取样开展系统失效分析,明确裂纹产生的根本原因,针对性提出降低螺栓紧固预紧力、管道检修机械清焦防沉积等改进措施。经过半年的工业运行验证,设备运行正常,未再出现裂纹及泄漏现象,相关措施已在同类型装置上推广实施,应用效果良好。
1 概况介绍
1.1 运行情况
热高压分离器内介质主要成分包括氢气、硫化氢、轻油气、重油等,操作温度为 430 ℃,操作压力为 15.9 MPa。其入口本体接管法兰规格为 DN 600,材质为 2.25Cr 1Mo 0.25V+堆焊(E309L+E347),设计堆焊层厚为 8 mm,配对法兰材质 SA 965 F347 IV,为提高密封面硬度,采用堆焊 S34778 材质后再精加工成形,八角垫材质为 0Cr13,紧固螺栓规格为 M90,材质为 25Cr2MoVA。2024 年 10 月运行期间发现 1 台热高压分离器入口本体接管法兰端面间断性地有少量渣油渗出,约为 1 滴 /min,现场氢气检测无报警信号,初步判定为螺栓松弛或垫片损坏导致的密封失效。现场对螺栓进行紧固处理后,泄漏现象未彻底消除,计划于同年 12 月装置停工检修期间对该法兰密封隐患进行彻底处理。
1.2 配对法兰裂纹形貌
检修期间,通过宏观检查发现,热高压分离器本体接管法兰和配对法兰的密封槽根部均存在裂纹,其中配对法兰的裂纹更为粗大,配对法兰密封槽裂纹宏观形貌见图 1。
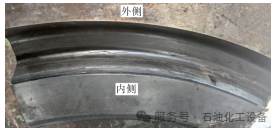
图 1 配对法兰密封槽裂纹宏观形貌
由图 1 可知,裂纹主要位于密封槽底部及靠近法兰内壁的圆弧过渡处,呈环向分布。
对配对法兰进行纵向剖面检查,其宏观形貌见图 2。
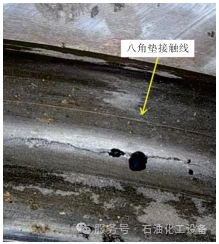
图 2 配对法兰裂纹剖面宏观形貌
由图 2 可知,配对法兰纵向剖面裂纹呈树枝状,从密封槽表面向法兰内部扩展,最大裂纹深度达 50 mm。
对配对法兰密封槽接触线位置进行检查,其宏观形貌见图 3。
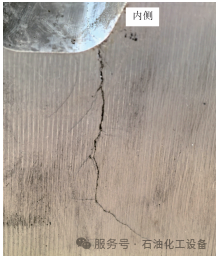
图 3 配对法兰密封槽接触线位置宏观形貌
由图 3 可知,密封槽与八角垫接触部位存在少量塑性变形,裂纹均位于密封接触线下方。
2 配对法兰检验分析
2.1 宏观检查
对开裂法兰密封槽尺寸进行全面检测,结果显示密封槽尺寸与设计图纸基本一致,偏差均在设计图纸允许范围内,排除因尺寸偏差导致应力集中及密封失效的可能。密封槽横截面的宏观组织见图 4,该密封槽采用加工成形后堆焊再机加工的工艺制备,即在 F347 法兰密封面堆焊一层 S34778 材料,以提高密封槽表面硬度。
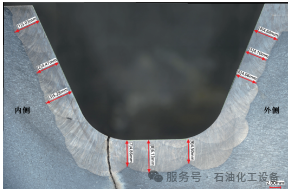
图 4 配对法兰密封槽横截面宏观组织
图 4 中 1~9 为堆焊层不同位置的厚度测量点,各测量点对应的堆焊层厚度分别为,测点 1 为 5.03 mm、测点 2 为 4.47 mm、测点 3 为 5.28 mm、测点 4 为 4.68 mm、测点 5 为 4.10 mm、测点 6 为 4.06 mm、测点 7 为 4.86 mm、测点 8 为 6.13 mm、测点 9 为 4.50 mm,各测量点堆焊层厚度波动较小,堆焊层平均厚度符合设计要求,堆焊层与母材结合紧密,无未熔合、夹渣等焊接缺陷。说明堆焊工艺规范可靠,堆焊质量合格,排除堆焊工艺缺陷导致裂纹产生的可能。
2.2 化学成分分析
依据 GB/T 11170—2008《不锈钢多元素含量的测定火花放电原子发射光谱法 (常规法)》,采用直读光谱法对法兰密封槽以及附近母材的化学成分进行检测分析,结果见表 1。
表 1 法兰密封槽以及附近母材化学成分分析结果 (质量分数)
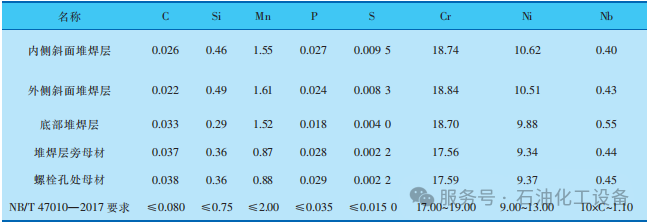
由表 1 可知,堆焊层(内侧斜面、外侧斜面、底部)及母材(堆焊层旁、螺栓孔处)的化学成分中,C、Si、Mn、P、S、Cr、Ni、Nb 等元素含量均符合 NB/T 47010—2017《承压设备用不锈钢和耐热钢锻件》中 S34778 材质的技术要求,材质复检合格,排除因材质化学成分不合格导致裂纹产生的可能。
2.3 力学性能测试
从法兰母材上截取拉伸试样,按照 GB/T 228.1—2021《金属材料拉伸试验第 1 部分:室温试验方法》和高温拉伸试验相关标准,开展常温 20 ℃和高温 430 ℃下的拉伸试验,试验结果见表 2。
表 2 法兰母材拉伸试验结果
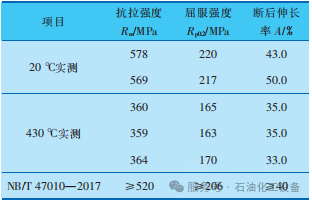
由表 2 可知,常温 20 ℃下,法兰母材的抗拉强度、屈服强度和断后伸长率 A 等指标均高于 NB/T 47010—2017 标准要求,力学性能合格。430 ℃高温下,抗拉强度平均值为 361 MPa,屈服强度平均值为 166 MPa,断后伸长率 A 平均值为 34.3%,材料高温力学性能稳定,能够满足热高压分离器的工作工况要求。
此外,从密封面内侧截取 5 mm×5 mm×15 mm 的试样,按照 GB/T7314—2017《金属材料室温压缩试验方法》开展常温压缩试验,测得平均压缩屈服强度为 444 MPa,为后续应力分析提供了基础数据。
2.4 断口分析
将法兰密封槽裂纹沿扩展方向剖开,观察断口内部形貌,见图 5。
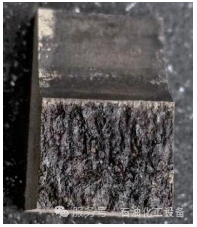
图 5 法兰密封槽断口形貌图
由图 5 可知,断口表面覆盖一层较厚的黑色腐蚀产物,采用扫描电镜对断口进行观察,发现腐蚀产物(含介质残留)呈泥状,覆盖整个断口表面,经清洗后仍无法完全去除,无法观察到断口原始形貌,但从表面附近断口的撕裂棱形貌可初步判断,裂纹起源于密封槽表面,具体形貌见图 6。
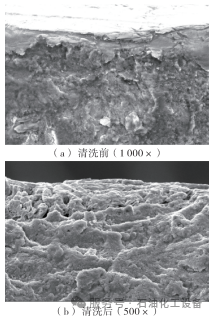
图 6 法兰密封槽断口裂纹源扫描电镜形貌
由图 6 可知,清洗前断口被泥状腐蚀产物完全覆盖,无法识别原始断口形貌,清洗后可观察到断口表面存在少量撕裂棱,撕裂棱短小且分布不均匀,裂纹源位于断口表面,无明显的疲劳裂纹,说明裂纹为应力腐蚀开裂,而非疲劳开裂。
对断口腐蚀产物进行能谱分析,结果见表 3。
表 3 法兰密封槽断口腐蚀产物能谱分析结果 (质量分数)
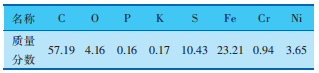
由表 3 能谱分析结果可知,腐蚀产物中 C 元素含量高,主要来自介质中的油气组分。Fe 和 S 元素含量较高,同时对腐蚀产物进行 X 射线衍射分析,结果显示其主要成分为 FeS,表明腐蚀产物主要为介质中硫化氢与铁发生反应生成的硫化物,证明设备运行过程中存在腐蚀环境。
2.5 硬度检测
根据法兰设计要求,法兰密封面硬度应大于 170 HB,或比相应垫片硬度高 30 HB。按照 GB/T 231.1—2018《金属材料布氏硬度试验第 1 部分:试验方法》,对密封面凹槽截面不同部位进行硬度检测,检测结果见图 7 和图 8。
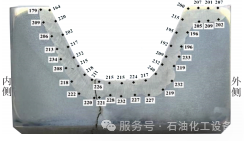
图 7 法兰密封槽堆焊层硬度
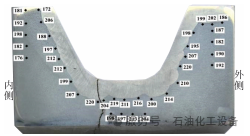
图 8 法兰密封槽热影响区和母材硬度
由图 7 和图 8 可知,密封槽堆焊底部和热影响区硬度在 200 HB 以上,其中密封槽底部倒角区域硬度最高,密封槽的母材区域硬度在 190 HB 左右,密封面整体硬度大于 170 HB,符合设计技术要求。但密封槽底部倒角区域是密封槽受力的薄弱环节,该区域硬度偏高塑性降低,易在应力作用下萌生裂纹。
2.6 金相组织分析
法兰密封槽根部主裂纹的检测位置及宏观形貌见图 9。
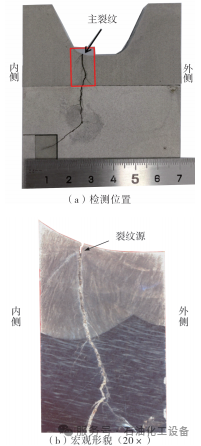
图 9 法兰密封槽根部检测位置及宏观形貌
依据 GB/T 13298—2015《金属显微组织检验方法》对密封槽根部主裂纹处进行金相组织检测,密封槽根部主裂纹金相组织见图 10。
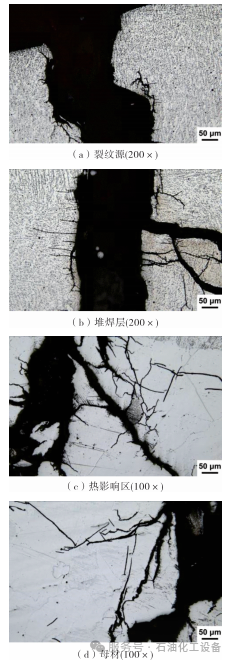
图 10 法兰密封槽根部主裂纹金相组织图
由图 10可知裂纹起源于密封槽表面,穿过堆焊层及其热影响区向法兰基体母材扩展,呈树枝状形态。堆焊层区域的显微组织为奥氏体+铁素体,裂纹为穿晶开裂;热影响区的显微组织为奥氏体、少量氮化铌颗粒,晶界上有少量碳化物析出,裂纹以穿晶开裂为主,少量沿晶开裂;母材的显微组织为奥氏体+少量条状铁素体+少量氮化铌颗粒,晶界上无碳化物析出,裂纹以穿晶开裂为主,少量沿晶开裂。
密封面接触线附近堆焊层裂纹位于密封槽的内侧,裂纹形貌图见图 11。
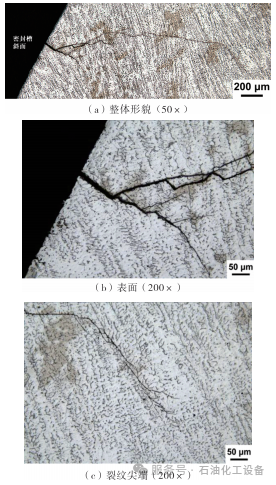
图 11 法兰密封面接触线堆焊层裂纹形貌图
由图 11 可知,密封面接触线附近的微裂纹均起源于表面,呈树枝状向内部扩展,裂纹扩展路径与应力分布方向一致,且均为穿晶开裂,无明显的疲劳特征,与主裂纹金相特征一致,进一步证明法兰密封槽裂纹为应力腐蚀开裂,且裂纹萌生与密封面接触应力及腐蚀环境密切相关。
3 安装载荷下密封槽应力分析
经查证,该法兰原始安装施工时,螺栓紧固采用液压拉伸器,设计图纸要求的螺栓最大预紧力为 814 kN。施工过程中,考虑到螺栓润滑程度、拉伸器泄压后螺栓松弛、密封可靠性等因素,实际选用的螺栓预紧力为 1 550 kN,该预紧力虽满足 GB/T38343—2019《法兰接头安装技术规定》中最大预紧力小于 2 068 kN 的要求,但远高于设计图纸推荐的预紧力值,可能导致密封槽应力异常升高。
采用 ABAQUS 软件对法兰紧固后的 2 片法兰密封槽的受力情况建立有限元模型,通过有限元计算分析法兰密封槽上的应力分布和塑性应变,由于 2 片法兰的密封槽结构尺寸一致,为简化计算,仅取单片法兰的密封槽进行数据计算。在螺栓预紧力为 1 550 kN 的条件下,密封槽应力分布见图 12。
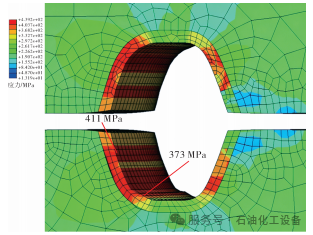
图 12 法兰密封槽应力分布
由图 12 有限元分析结果可知,在 1 550 kN 螺栓预紧力作用下,密封槽不同部位应力分布差异明显。密封槽斜面受到压应力作用,压应力值为 411 MPa,该数值已接近依据 GB/T7314—2017 测得的材料常温压缩屈服强度 444 MPa,表明该部位材料已接近屈服状态。密封槽底面受到拉应力作用,拉应力计算值为 373 MPa,低于常温下材料的实测抗拉强度 569 MPa,但超过了 430 ℃运行工况下堆焊层的实测抗拉强度 360 MPa,表明在设备运行温度下,密封槽底面材料已发生屈服。
综上所述,即使考虑螺栓紧固系数,作用在螺栓上的实际预紧力会略小于 1 550 kN,但密封槽底部倒角区域作为应力集中部位,其应力水平仍处于较高状态,达到或超过密封面堆焊金属的许用应力和实际屈服应力,导致密封面堆焊层金属发生屈服,而密封面上清晰可见的接触线,进一步印证了密封面部分区域金属已发生屈服,为裂纹的萌生提供了应力条件。
4 原料及腐蚀介质分析
由金相分析结果可知,裂纹以穿晶开裂为主,伴随少量沿晶开裂,符合典型的奥氏体不锈钢氯离子应力腐蚀开裂特征,但断口处腐蚀产物的主要成分为 FeS,与氯离子应力腐蚀开裂的腐蚀产物表征存在差异,因此需进一步对介质中氯离子质量浓度进行计算分析,明确氯离子的来源及分布情况。
4.1 原料及介质离子分析
装置原料(渣油、氢气、催化剂)及产品(轻油、油渣、燃料气等)未直接进行氯离子质量浓度分析,仅对外排酸性水和反应注水进行了氯离子检测。基于氯化氢的理化性质,做 2 点合理设定,①进入反应系统后的各种含氯化合物均转化为氯化氢。②氯化氢易溶于水,全部溶解于酸性水中。根据排出和进入装置的氯离子质量守恒定律,反推原料中氯离子质量浓度。
进入装置物料主要包括进料(渣油、氢气和催化剂)和注水,排出装置物料包含轻油产品和酸性水,2024 年 10 月至 11 月期间的 7 组检测数据,具体结果见表 4。其中,注水中氯离子质量浓度均为 5 mg/L。
表 4 装置物料质量流量及氯离子质量浓度检测结果
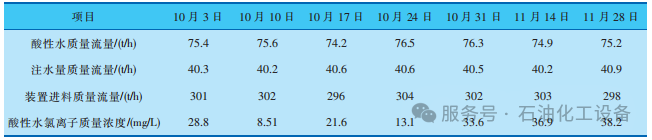
由表 4 数据可知,装置进料质量流量为 296~304 t/h,酸性水质量流量为 74.2~76.5 t/h,注水量质量流量为 40.2~40.9 t/h,物料流量整体稳定。根据氯化氢易溶于水的性质,轻油中的氯离子会全部进入各塔顶回流罐的冷凝水中,各支路冷凝水汇总至酸性水罐后排出,因此通过测定酸性水和注水中的氯离子质量浓度,结合物料质量流量,可反推出装置进料中的氯离子质量浓度。经统计核算,反应原料中月度平均氯离子质量浓度为 5.8 mg/L,表明原料中确实存在一定的氯离子,为氯离子应力腐蚀开裂提供了腐蚀介质条件。
4.2 结焦物氯离子分析
取热高压分离器上游混合进料罐结焦物及下游预闪蒸塔、汽提塔和减压塔(3 个塔按工艺流程顺次向下布置)内结焦物进行氯离子分析,检测结果见表 5。
表 5 漏点上下游设备内每千克结焦物中氯离子质量
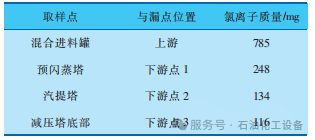
由表 5 可知,各设备结焦物中均含有较高浓度的氯离子,氯离子质量范围为 116~785 mg,其中热高压分离器上游混合进料罐内结焦物的氯离子质量最高,达到 785 mg,随着工艺流程向下,预闪蒸塔、汽提塔、减压塔内结焦物的氯离子质量依次下降,最低值为 116 mg,表明氯离子会随着结焦物在设备内沉积集聚,且在热高压分离器上游区域集聚最为明显。
综合原料反推和工艺流程上结焦物分析结果,可明确装置物料中存在一定含量的氯离子,随着装置连续运行,部分氯离子随酸性水排出装置,部分氯离子则在结焦物中沉积集聚,滞留在管道或设备内,尤其是法兰密封部位,作为流体流动的滞留区域,在温度变化过程中易发生介质干蒸,导致氯离子浓度异常升高,形成高浓度氯离子腐蚀环境,发生奥氏体不锈钢氯离子应力腐蚀开裂。
5 密封槽开裂原因总结
综合上述宏观检查、化学成分分析、力学性能测试、断口分析、硬度检测、金相组织分析、有限元应力分析及原料介质分析结果,结合法兰安装及运行工况,明确热高压分离器入口法兰密封槽开裂的根本原因的是螺栓预紧力过大与氯离子腐蚀环境协同作用引发的氯离子应力腐蚀开裂,具体总结如下。
(1)法兰材质及堆焊质量合格,排除材质及制造缺陷导致开裂的可能。法兰母材及堆焊层的化学成分、力学性能(常温及高温)、硬度均符合相关标准及设计要求。堆焊工艺规范,堆焊层厚度均匀,与母材结合紧密,无未熔合、夹渣等缺陷。但密封槽底部倒角区域硬度高于其余部位,导致该区域塑性降低,成为应力集中的薄弱环节,为裂纹萌生提供了结构条件。
(2)裂纹具有典型的应力腐蚀开裂特征。裂纹起源于密封槽表面的高硬度、高应力区域,呈树枝状向内部扩展。主裂纹以穿晶开裂为主,热影响区和母材处有少量沿晶开裂,无奥氏体组织转变。接触线附近微裂纹也呈树枝状、穿晶开裂,与应力腐蚀开裂的金相特征完全一致。断口覆盖厚厚的腐蚀产物,主要成分为 FeS,结合介质中氯离子的存在,进一步印证了腐蚀环境的作用。
(3)螺栓预紧力过大是裂纹萌生的主要应力诱因。法兰安装时实际采用的螺栓预紧力 1 550 kN 远高于设计推荐值 814 kN,虽满足相关标准的最大预紧力要求,但通过有限元分析可知,该预紧力导致密封槽底部倒角区域应力集中,应力水平达到或超过堆焊层金属的许用应力和运行温度下的屈服强度,导致堆焊层金属发生屈服,在密封面形成明显接触线,为裂纹萌生提供了足够的应力条件。
(4)氯离子腐蚀环境是裂纹扩展的关键因素。装置原料中存在一定含量的氯离子(月度平均质量浓度 5.8 mg/L),运行过程中部分氯离子随酸性水排出,部分则在结焦物中沉积集聚,尤其是法兰密封槽这一流体滞留区域,易发生介质干蒸导致氯离子浓度异常升高,形成高浓度氯离子腐蚀环境,在应力作用下,氯离子易在裂纹尖端富集,加速裂纹扩展,最终导致法兰密封槽开裂。
综上所述,热高压分离器入口法兰密封槽开裂的根本原因为,螺栓预紧力过大导致密封槽底部倒角区域应力集中、堆焊层金属屈服,同时介质及结焦物中集聚的氯离子形成腐蚀环境,二者协同作用,引发法兰密封槽氯离子应力腐蚀开裂。
6 改进措施与效果验证
鉴于热高压分离器法兰密封槽开裂的主要原因是氯离子应力腐蚀,而原料介质中夹带的氯离子无法彻底消除,因此改进措施主要围绕降低密封槽应力、减少氯离子沉积集聚等方面展开,具体如下。
(1)对热高压分离器本体法兰,先将裂纹彻底打磨消除,按照 NB/T 47013.5—2015《承压设备无损检测第 5 部分:渗透检测》进行渗透检测,确认无裂纹后,按照设计图纸要求现场堆焊 E309L+E347 材质,堆焊完成后精加工密封面至图纸尺寸,确保密封面尺寸及硬度符合要求。对配对法兰,因裂纹深度较大(最大 50 mm),修复难度高、风险大,直接更换合格的新法兰,同时选用硬度与法兰密封面硬度差大于等于 30 HB 的八角垫,确保密封性能,避免密封面接触应力异常。
(2)规范螺栓预紧力控制。针对首次安装螺栓预紧力过大的问题,新法兰安装时严格按照设计图纸推荐预紧力,结合螺栓润滑、松弛等影响因素,合理确定实际预紧力为 1 150 kN,既保证密封可靠性,又避免密封槽应力过高。安装过程中确保各螺栓预紧力一致,减少应力分布不均现象。
(3)加强停工清焦,减少氯离子沉积。设备和管线内部结焦物中氯离子质量浓度较高,因此在停工检修时,对装置内易结焦的设备(尤其是热高压分离器上游混合进料罐)进行彻底清焦,对热高压分离器入口管道及其他工艺流程中可能结焦的管道采用机械清焦方式,清除结焦物,防止管道及设备内积液、积焦,避免氯离子在密封槽等部位集聚,消除氯离子应力腐蚀环境。
上述措施实施半年后,装置停工检修时对该热高压分离器法兰密封面进行渗透检测,未发现裂纹缺陷。后续,同类装置 9 台设备检修均严格执行降低螺栓预紧力、彻底机械清焦等控制措施,截至目前,设备最长运行周期已达 10 个月,均未再出现法兰开裂或介质泄漏问题,验证了整改方案的有效性与可靠性。
引用原文
魏孔瑜,文晓龙,史雷城.热高压分离器入口法兰密封槽开裂原因分析及措施[J].石油化工设备,2026,55(4):15-23.DOI:10.3969/j.issn.1000-7466.2026.04.003.
来源:石油化工设备